


EXC-MES 進階模組
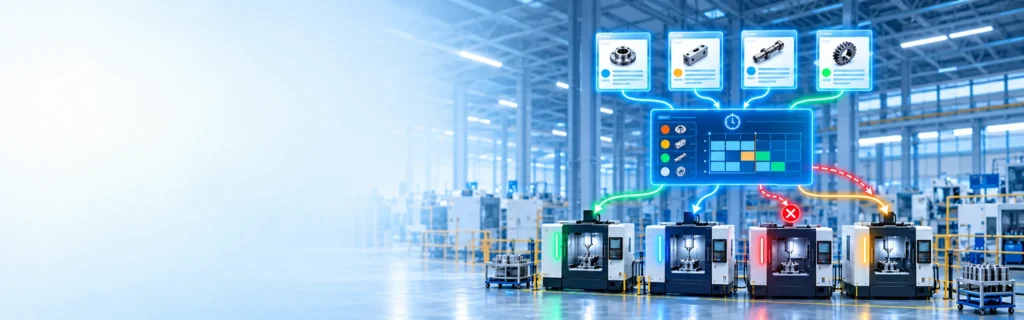
EXC-MES RTD
即時派工系統
依據工單優先順序、設備狀態與現場生產條件即時運算,
動態調整派工順序,將最合適工單分派至合適設備,
提升生產應變效率與設備稼動率。
生產現場的派工,為什麼愈來愈複雜?
當急單、設備異常、工單優先順序調整,或現場產能發生變化時,原有的生產安排往往無法持續適用。若仍依賴人工判斷與調整,不僅增加生管與現場人員負擔,也可能造成設備閒置、在製品堆積與交期延誤。
急單與優先順序變動
臨時插單或交期調整,使原有派工順序需要重新判斷與安排。
設備狀態即時變化
設備故障、保養或產能變化時,原定工單可能無法依計畫執行。
多台設備選擇困難
同一道製程可由多台設備加工時,人工難以快速判斷最合適的設備。
瓶頸站點 WIP 堆積
派工不均或現場變化未即時反映,容易造成站點等待與在製品堆積。
什麼是 RTD 即時派工?
RTD(Real-Time Dispatching)即時派工是 EXC-MES 的進階模組,依據工單優先順序、設備狀態、製程條件與現場生產資訊即時運算,動態決定下一張工單應由哪一台設備執行。當設備異常、急單插入或生產條件改變時,RTD 可重新計算派工結果,協助現場快速因應變化。
01
即時生產資訊
工單優先順序|設備狀態|WIP|製程條件

02
RTD 即時運算
派工規則|設備條件|優先順序判斷
03
動態派工結果
選擇適合工單與設備|現場變化後重新計算
 RTD 的核心不是建立長期生產計畫,而是依據當下現場狀況,持續判斷「下一步該做什麼」。
RTD 即時派工會考量哪些條件?
RTD 可依據企業的派工規則與現場即時資訊,綜合判斷工單優先順序與設備條件,動態產生派工結果。當生產條件改變時,系統可重新計算並調整派工順序。
 工單優先順序
依據交期需求、生產規則等條件,決定待加工工單的優先順序。
 設備可用狀態
即時確認設備運轉、停機、保養或異常狀態,避免將工單派往不可用設備。
 製程條件與設備能力
依據工單所需製程條件與設備加工能力,篩選符合條件的可用設備。
 WIP 與等待狀況
掌握站點在製品與工單等待狀況,作為派工順序與現場負荷判斷依據。
設備負荷與產能
綜合設備目前負荷與可用產能,降低部分設備過載或閒置的情況。
 現場條件動態變化
當急單、設備異常或生產條件改變時,重新計算派工結果並調整執行順序。
導入 RTD 即時派工的效益
透過即時生產資訊與派工規則自動運算,RTD 協助現場降低人工判斷負擔,並在生產條件變化時快速調整派工結果,提升設備與生產資源的運用效率。
降低人工派工負擔
依據既定派工規則自動計算,減少生管與現場人員反覆判斷與調整的作業負擔。
提升設備利用效率
綜合設備狀態、負荷與加工條件進行派工,協助降低設備閒置或負荷不均的情況。
改善 WIP 與等待
即時掌握站點在製品與等待情形,協助調整派工順序,降低瓶頸站點持續堆積的風險。
快速因應現場變化
當急單、設備異常或生產條件改變時,可重新計算派工結果,協助現場快速調整。
RTD 與 APS 有什麼不同?
APS 著重未來生產計畫與資源配置,RTD 則著重生產現場的即時派工與動態調整。兩者關注的時間尺度與應用情境不同,可依企業需求搭配使用。
| 比較項目 | APS 先進規劃與排程 | RTD 即時派工 |
|---|---|---|
| 主要目的 | 規劃未來生產順序與資源配置 | 決定當下下一張工單應由哪台設備執行 |
| 時間單位 | 未來生產計畫/排程期間 | 即時、現場執行階段 |
| 主要依據 | 訂單、產能、物料、交期與排程條件 | 工單優先順序、設備狀態、WIP 與製程條件 |
| 面對現場變化 | 重新調整生產排程 | 依現場狀況重新計算派工結果 |
| 主要使用情境 | 生產計畫與整體產能安排 | 設備選擇、工單排序與現場即時調度 |
APS 回答「未來怎麼排」,RTD 回答「現在下一步怎麼做」。
從即時派工到自動搬運的整合應用
EXC-MES RTD 模組可結合生產資訊與設備即時狀態,動態產生派工結果,並進一步與設備聯網及 AGV/AMR 串聯,讓派工決策延伸至現場執行與物料搬運。
01
生產資訊與設備狀態
工單、WIP、製程條件、設備即時狀態
02
EXC-MES RTD 即時派工
依據現場狀態動態產生最適派工結果
03
設設備作業與自動搬運
派工結果連動設備作業,並驅動自動搬運
CASE STUDY
光學/半導體鍍膜製造
客戶分階段導入設備聯網、EXC-MES 與 RTD 模組,並整合 AGV,實現即時派工與自動搬運。
讓即時派工更貼近現場需求
從工單優先順序、設備狀態到現場產能變化,NTT DATA Taiwan 可協助評估 EXC-MES RTD 模組的適用情境,規劃符合製造現場需求的即時派工應用。