


EXC-MES 進階模組
EXC-MES RTD
即時派工系統
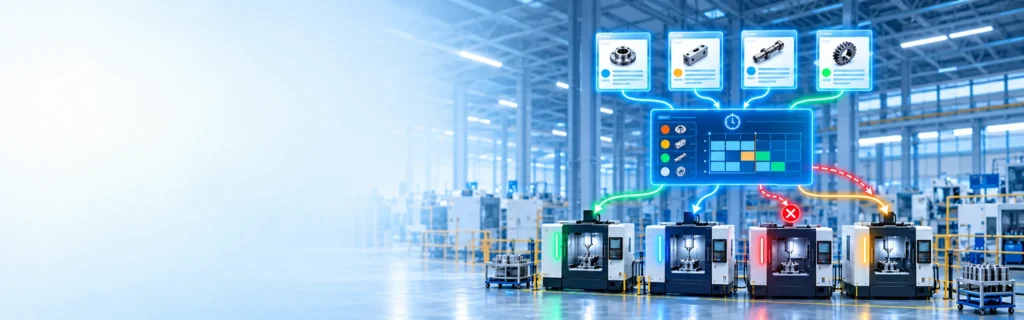
依據工單優先順序、設備狀態與現場生產條件即時運算,
動態調整派工順序,將最適工單分派至合適設備,
提升生產應變效率與設備稼動率。
生產現場的派工,為什麼愈來愈複雜?
當急單、設備異常、工單優先順序調整,或現場產能發生變化時,原有的生產安排往往無法持續適用。若仍依賴人工判斷與調整,不僅增加生管與現場人員負擔,也可能造成設備閒置、在製品堆積與交期延誤。

急單與優先順序變動
臨時插單或交期調整,使原有派工順序需要重新判斷與安排。

設備狀態即時變化
設備故障、保養或產能變化時,原定工單可能無法依計畫執行。

多台設備選擇困難
同一道製程可由多台設備加工時,人工難以快速判斷最合適的設備。

瓶頸站點 WIP 堆積
派工不均或現場變化未即時反映,容易造成站點等待與在製品堆積。
什麼是 RTD 即時派工?
RTD(Real-Time Dispatching)即時派工是 EXC-MES 的進階模組,依據工單優先順序、設備狀態、製程條件與現場生產資訊即時運算,動態決定下一張工單應由哪一台設備執行。當設備異常、急單插入或生產條件改變時,RTD 可重新計算派工結果,協助現場快速因應變化。
01
即時生產資訊
工單優先順序|設備狀態|WIP|製程條件

02
RTD 即時運算
派工規則|設備適配|優先順序判斷
03
動態派工結果
選擇適合工單與設備|現場變化後重新計算
 RTD 的核心不是建立長期生產計畫,而是依據當下現場狀況,持續判斷「下一步該做什麼」。
RTD 即時派工會考量哪些條件?
RTD 可依據企業的派工規則與現場即時資訊,綜合判斷工單優先順序與設備適配條件,動態產生派工結果。當生產條件改變時,系統可重新計算並調整派工順序。
 工單優先順序
依據工單優先級、交期需求或生產規則,決定待加工工單的執行順序。
 設備可用狀態
即時確認設備運轉、停機、保養或異常狀態,避免將工單派往不可用設備。
 製程條件與設備能力
依據工單所需製程條件與設備加工能力,篩選符合條件的可用設備。
 WIP 與等待狀況
掌握站點在製品與工單等待狀況,作為派工順序與現場負荷判斷依據。
設備負荷與產能
綜合設備目前負荷與可用產能,降低部分設備過載或閒置的情況。
 現場條件動態變化
當急單、設備異常或生產條件改變時,重新計算派工結果並調整執行順序。
導入 RTD 即時派工的效益
透過即時生產資訊與派工規則自動運算,RTD 協助現場降低人工判斷負擔,並在生產條件變化時快速調整派工結果,提升設備與生產資源的運用效率。
降低人工派工負擔
依據既定派工規則自動計算,減少生管與現場人員反覆判斷與調整的作業負擔。
提升設備利用效率
綜合設備狀態、負荷與加工條件進行派工,協助降低設備閒置或負荷不均的情況。
改善 WIP 與等待
即時掌握站點在製品與等待情形,協助調整派工順序,降低瓶頸站點持續堆積的風險。
快速因應現場變化
當急單、設備異常或生產條件改變時,可重新計算派工結果,協助現場快速調整。
RTD 與 APS 有什麼不同?
APS 著重中長期生產計畫與資源配置,RTD 則著重生產現場的即時派工與動態調整。兩者關注的時間尺度與應用情境不同,可依企業需求搭配使用。
| 比較項目 | APS 先進規劃與排程 | RTD 即時派工 |
|---|---|---|
| 主要目的 | 規劃未來生產順序與資源配置 | 決定當下下一張工單應由哪台設備執行 |
| 時間單位 | 中短期或未來生產計畫 | 即時、現場執行階段 |
| 主要依據 | 訂單、產能、物料、交期與排程條件 | 工單優先順序、設備狀態、WIP 與製程條件 |
| 面對現場變化 | 重新調整生產排程 | 依現場狀況重新計算派工結果 |
| 主要使用情境 | 生產計畫與整體產能安排 | 設備選擇、工單排序與現場即時調度 |
APS 回答「未來怎麼排」,RTD 回答「現在下一步怎麼做」。
哪些生產情境適合導入 RTD?
當生產現場具有多工單、多設備與頻繁變動的特性,單靠固定排程或人工派工往往難以及時因應。RTD 特別適合需要依現場狀況持續調整工單與設備配置的生產環境。

多台設備可執行相同製程
同一道製程可由多台設備加工,需要依設備狀態與現場負荷動態選擇合適設備。

工單優先順序經常變動
急單、插單或交期調整頻繁,需要持續重新判斷待加工工單的執行順序。

瓶頸站點容易累積 WIP
部分製程產能受限或負荷較高,需要透過即時派工改善站點等待與在製品堆積。

設備狀態與產能經常變化
設備異常、保養或產能改變時,需要快速重新安排工單,降低對現場生產的影響。
從即時派工到自動搬運的整合應用
EXC-MES RTD 模組可結合生產資訊與設備即時狀態,動態產生派工結果,並進一步與設備聯網及 AGV/AMR 等自動化設備串聯,讓派工決策延伸至現場執行與物料搬運。
01
生產資訊與設備狀態
工單、WIP、製程條件、設備即時狀態
02
EXC-MES RTD 即時派工
依據現場狀態動態產生最適派工結果
03
設備作業與 AGV/AMR 搬運
派工結果連動設備作業,並驅動自動搬運

CASE STUDY
光學/半導體鍍膜製造
客戶分階段導入設備聯網、EXC-MES 與 RTD 模組,並整合 AGV,實現即時派工與自動搬運。
延伸了解:
【聚焦智慧製造,品質提升改造】先進排程系統APS與即時派工系統RTD的差異與應用
對於企業而言,最理想的工作日,是能夠在上班時間內製造出最大量的產品,且可同步滿足當天預定要出貨的訂單,將廠內的庫存水位降到低點。然而在疫情衝擊與俄烏戰爭影響下,供應鏈緊縮、原料短缺等問題提高了生產的不確定性,碰到臨時急單或是大單,若廠內的生產排程機制不能靈活對應,也只能放棄這筆或是面臨訂單被取消的命運。這一次,NTT DATA分享如何透過先進排程系統APS與即時派工系統RTD這兩套系統的相互合作與應用,協助企業處理生產排程的各種突發情況,可抓穩每筆訂單的出貨時機,準時將產品送達給客戶。